简体中文
আন্তঃসংযোগ নির্দিষ্ট করা একজন প্রকৌশলীর জন্য, একজন প্রকিউরমেন্ট ম্যানেজার সোর্সিং বিয়ারিং কেজ, অথবা একজন প্রোডাক্ট ডিজাইনার যা তাপ অপচয়কে অপ্টিমাইজ করে, কপার স্ট্যাম্পিং যন্ত্রাংশ প্রায়শই পারফরম্যান্স এবং ম্যানুফ্যাকচারেবিলিটির একটি কনভারজেন্স উপস্থাপন করে যা অন্য কয়েকটি উপাদানের ধরন মেলে। তামাকে স্ট্যাম্প করা যায় কিনা তা চ্যালেঞ্জ নয়, তবে কীভাবে সঠিক খাদ নির্বাচন করা যায়, খরচ এবং কার্যকারিতা ভারসাম্যপূর্ণ সহনশীলতা সংজ্ঞায়িত করা যায় এবং প্রথম সরঞ্জামটি কাটার আগে সরবরাহকারীদের সঠিক প্রশ্ন জিজ্ঞাসা করুন।
কপার স্ট্যাম্পিং অংশ কি?
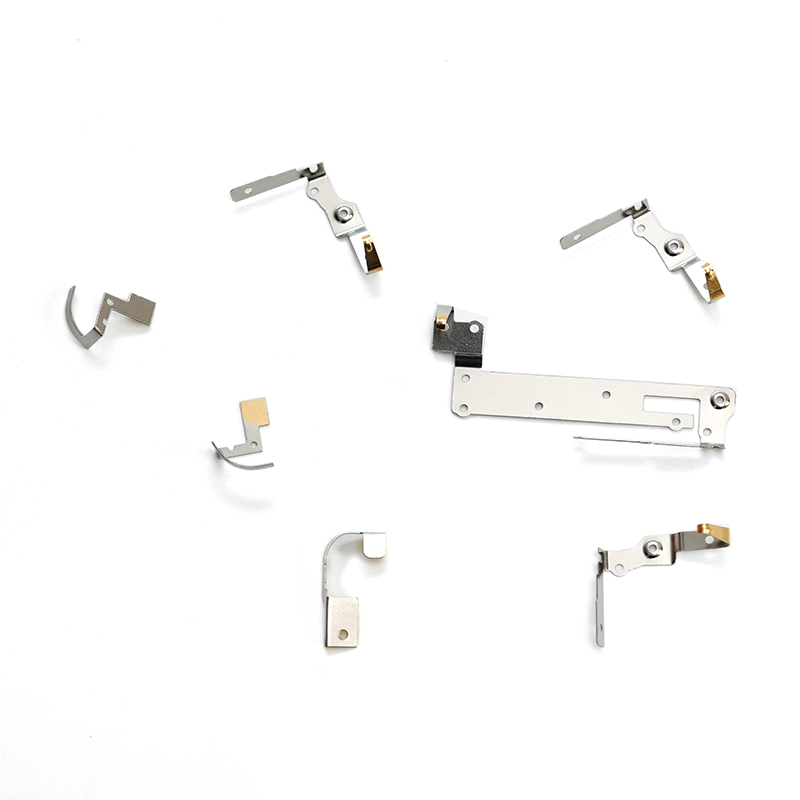
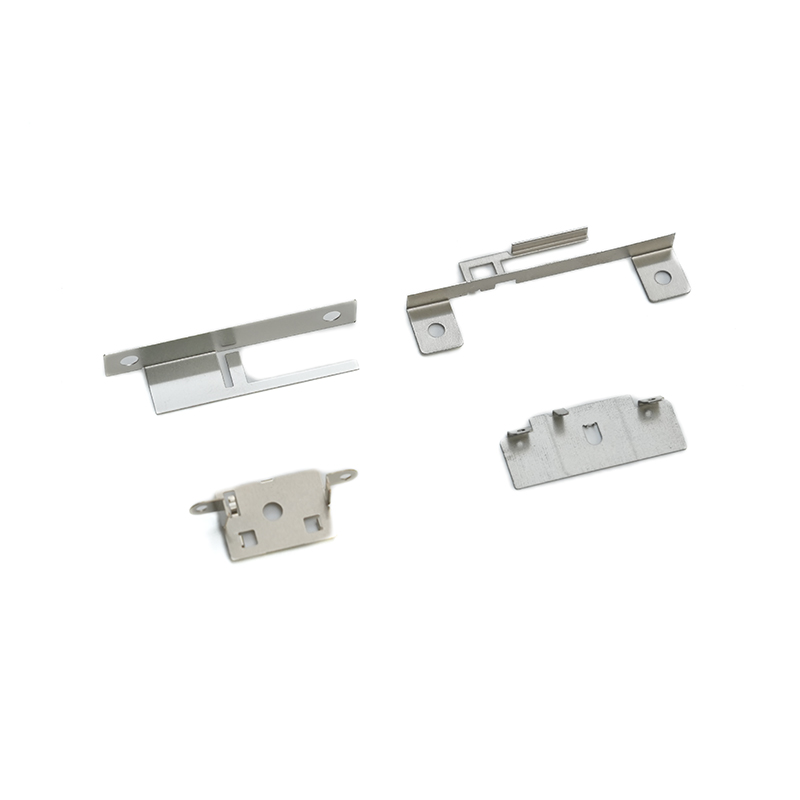
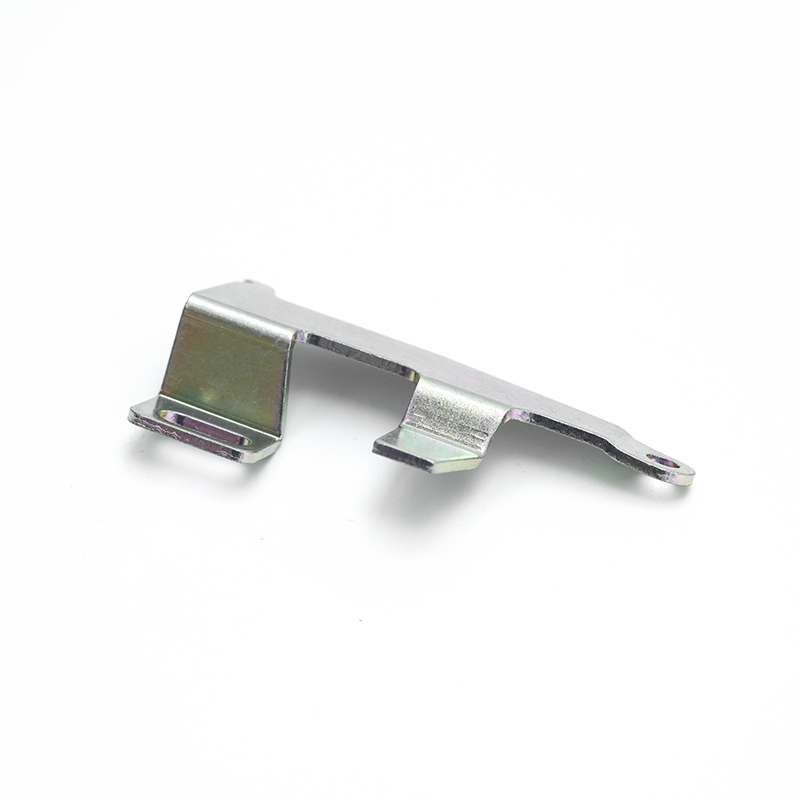
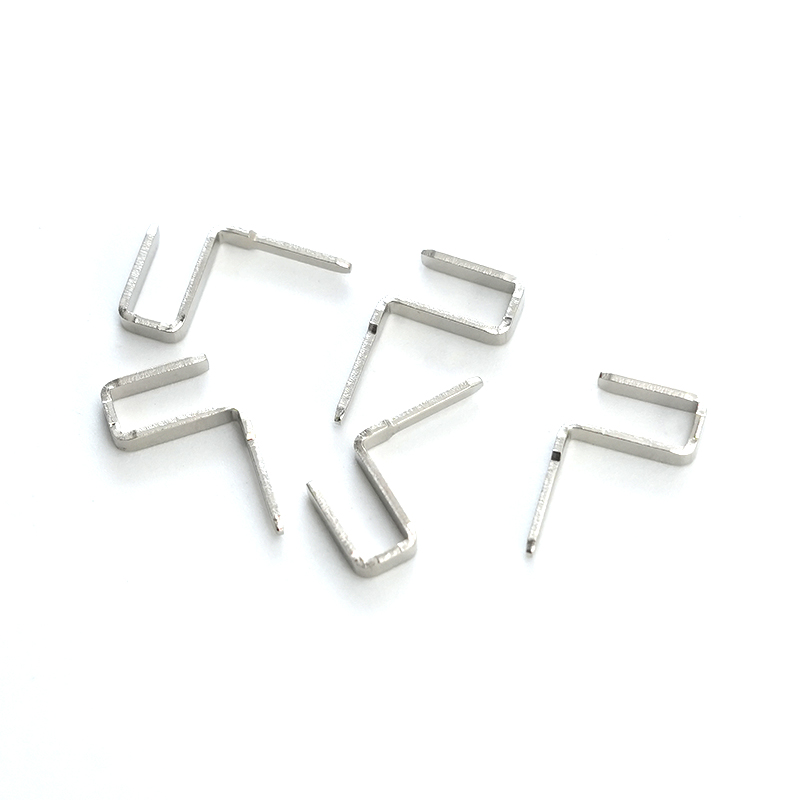
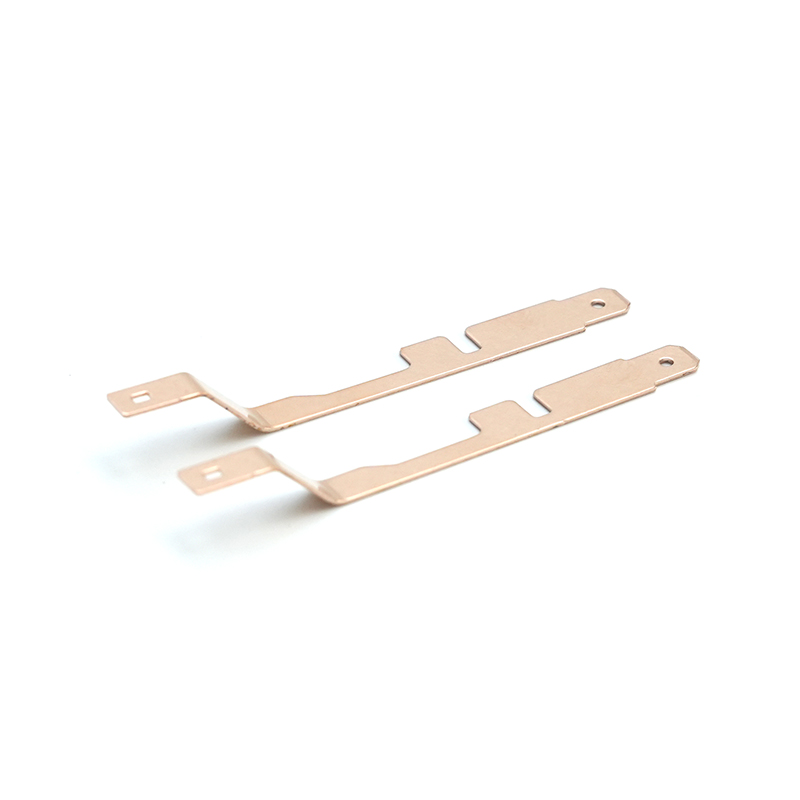
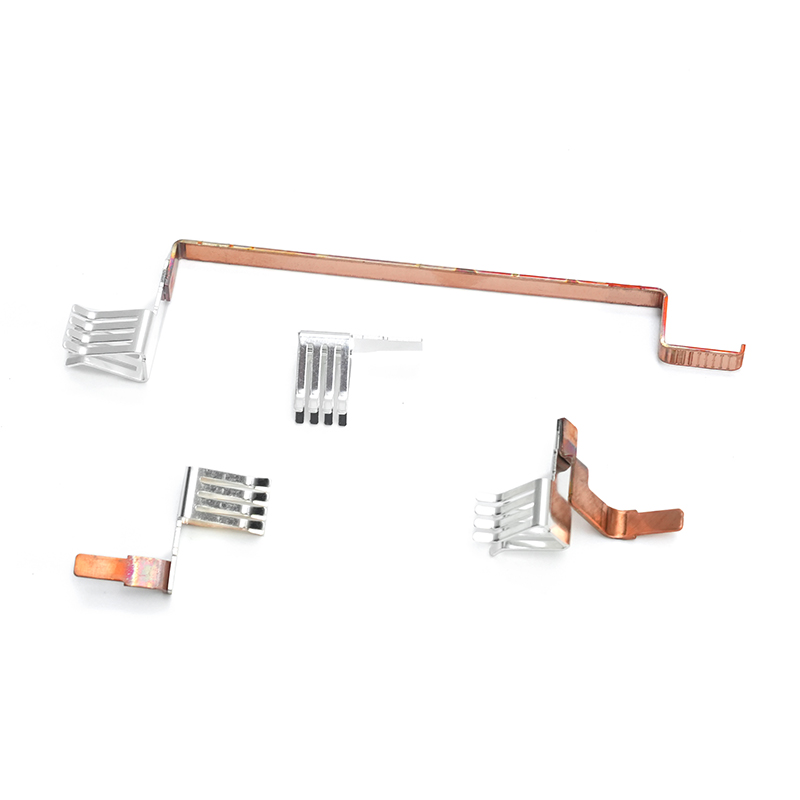
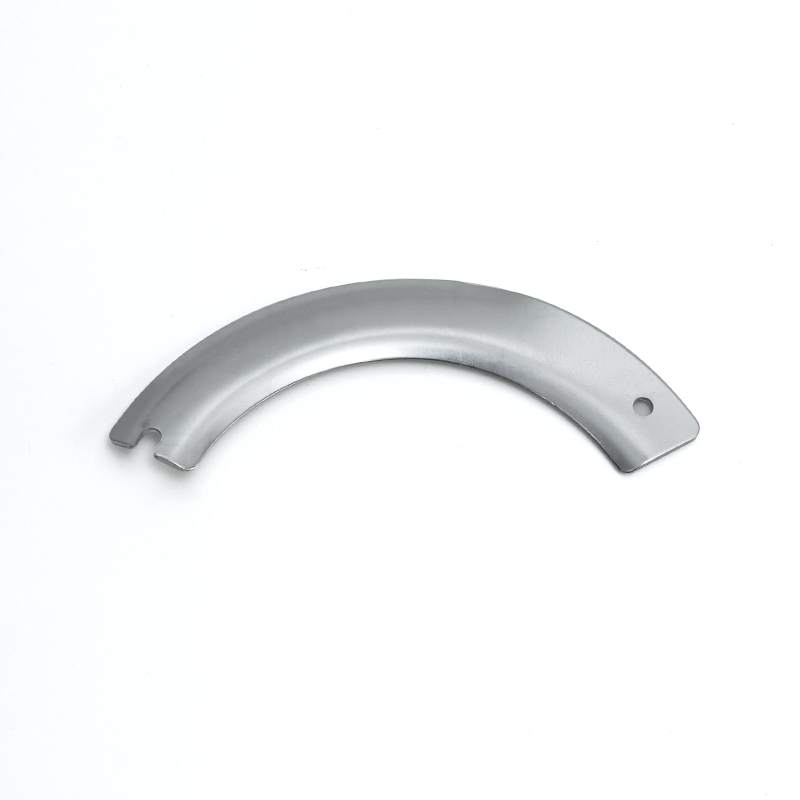
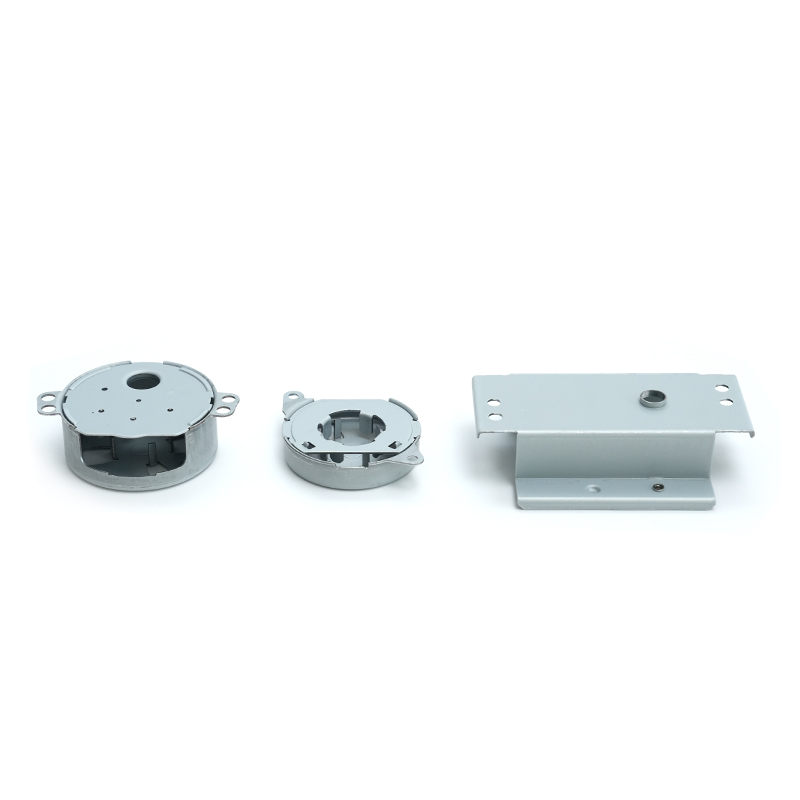
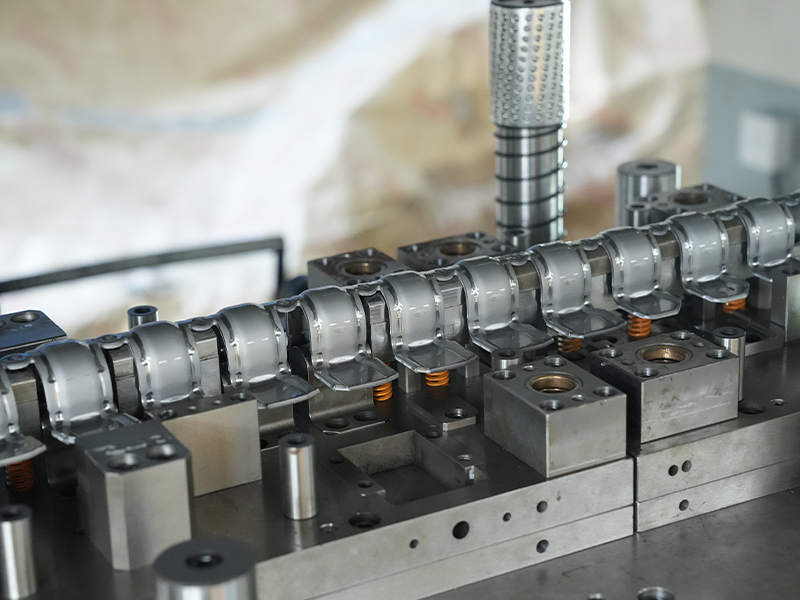
কপার স্ট্যাম্পিং অংশ একটি প্রগতিশীল বা যৌগিক মুদ্রাঙ্কন উচ্চ টনেজ অধীনে ডাই মাধ্যমে তামা বা তামা খাদ ফালা খাওয়ানো দ্বারা উত্পাদিত নির্ভুল ধাতু উপাদান হয়. স্ট্রিপটি ফাঁকা, ছিদ্র করা, বাঁকানো, টানা এবং স্টেশনগুলির একটি ক্রম অনুসারে তৈরি করা হয়, প্রায়শই প্রতি মিনিটে 200 স্ট্রোকের বেশি গতিতে। ফলাফল হল একটি নেট-আকৃতির অংশ যা ন্যূনতম মাধ্যমিক প্রক্রিয়াকরণের সাথে আঁটসাঁট মাত্রিক প্রয়োজনীয়তা পূরণ করে- উচ্চ-ভলিউম বৈদ্যুতিক, স্বয়ংচালিত এবং শিল্প অ্যাপ্লিকেশনগুলিতে গুরুত্বপূর্ণ।
প্রক্রিয়া ওভারভিউ
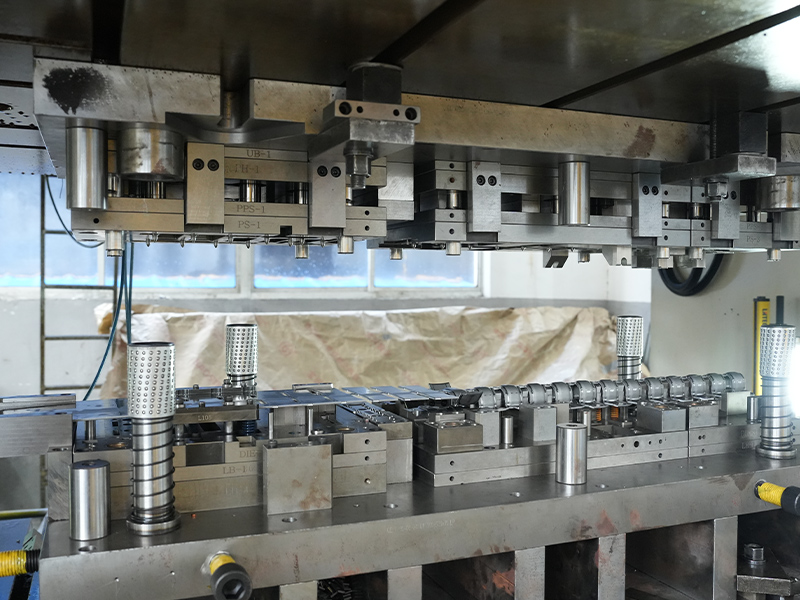
উত্পাদনের ক্রমটি তামার স্ট্রিপ দিয়ে শুরু হয়, সাধারণত 0.05 মিমি এবং 3.0 মিমি পুরু, একটি কুণ্ডলী থেকে একটি প্রেসে খাওয়ানো হয়। একটি প্রগতিশীল ডাই একক স্ট্রোকে একাধিক অপারেশন করে। প্রক্রিয়াটির অবিচ্ছিন্ন প্রকৃতি ধারাবাহিকভাবে অংশ-থেকে-অংশ পুনরাবৃত্তিযোগ্যতা সক্ষম করে এবং বার্ষিক ভলিউম 100,000 থেকে মিলিয়ন মিলিয়ন টুকরা সমর্থন করে। মূল পদক্ষেপগুলির মধ্যে রয়েছে সুনির্দিষ্ট প্রান্তিককরণের জন্য পাইলটিং, বাইরের প্রোফাইলটি ফাঁকা করা, রেডিআই বা এমবসমেন্টের মতো বৈশিষ্ট্য তৈরি করা এবং ক্যারিয়ার থেকে সমাপ্ত অংশ আলাদা করা। রিয়েল টাইমে বিচ্যুতি ধরার জন্য উন্নত টুলিং ইন-ডাই সেন্সিং এবং ভিশন সিস্টেমকে একীভূত করে।
কেন তামা চয়ন?
কপারের বৈদ্যুতিক পরিবাহিতা (বিশুদ্ধ গ্রেডের জন্য 100% IACS পর্যন্ত) এটিকে বর্তমান-বহনকারী উপাদানগুলির জন্য পছন্দের উপাদান করে তোলে। এর তাপ পরিবাহিতা, স্টেইনলেস স্টিলের তুলনায় প্রায় 20 গুণ, পাওয়ার মডিউল এবং এলইডি অ্যাসেম্বলিতে সংবেদনশীল জংশন থেকে তাপকে দূরে সরিয়ে দেয়। উপরন্তু, তামা অনেক অভ্যন্তরীণ পরিবেশে প্রতিরক্ষামূলক কলাইয়ের প্রয়োজন ছাড়াই প্রাকৃতিক জারা প্রতিরোধের প্রস্তাব দেয় এবং এর উচ্চ নমনীয়তা জটিল আকারে গঠনের অনুমতি দেয় যা কম নমনীয় উপাদানগুলিকে ফাটবে। অ্যালুমিনিয়ামের তুলনায়, কপার স্ট্যাম্পিং অংশগুলি তামার কন্ডাক্টরের সাথে মিলিত হলে গ্যালভানিক ক্ষয়ের ঝুঁকি দূর করে এবং পণ্যের জীবনচক্রে সমাপ্তি ব্যর্থতার মোডগুলি হ্রাস করে।
ডান তামা খাদ নির্বাচন
একটি সংকর ধাতু নির্বাচন স্পেসিফিকেশন প্রক্রিয়ার একক সবচেয়ে ফলপ্রসূ সিদ্ধান্ত। বৈদ্যুতিক, যান্ত্রিক, তাপীয় এবং অর্থনৈতিক কারণগুলিকে উদ্দেশ্যমূলক অপারেটিং পরিবেশের বিরুদ্ধে ওজন করা উচিত। তিনটি সাধারণভাবে স্ট্যাম্পযুক্ত তামার পরিবার—বিশুদ্ধ তামা, পিতল এবং ফসফর ব্রোঞ্জ—প্রত্যেকটি একটি স্বতন্ত্র ট্রেড-অফ প্রোফাইল উপস্থাপন করে।
খাঁটি তামা, পিতল, ফসফর ব্রোঞ্জ
| খাদ | পরিবাহিতা (%IACS) | সাধারণ ইউটিএস (এমপিএ) | নমনীয়তা | প্রাথমিক সুবিধা |
|---|---|---|---|---|
| C11000 (ETP কপার) | 100 | 220-310 | চমৎকার | সর্বোচ্চ বৈদ্যুতিক/তাপ পরিবাহিতা |
| C26000 (কারটিজ ব্রাস) | 28 | 310-580 | ভাল | Machinability এবং খরচ ভারসাম্য |
| C51000 (ফসফর ব্রোঞ্জ) | 15 | 470-690 | পরিমিত | ক্লান্তি প্রতিরোধের এবং বসন্ত বৈশিষ্ট্য |
বিশুদ্ধ তামা (C11000) বাস বার, পাওয়ার ডিস্ট্রিবিউশন কন্টাক্ট এবং হিট সিঙ্কের জন্য অতুলনীয় যেখানে ন্যূনতম ভোল্টেজ ড্রপ বা সর্বাধিক তাপ স্থানান্তর প্রয়োজন। যাইহোক, এর কম ফলন শক্তি বসন্ত-লোড পরিচিতিগুলিতে এর ব্যবহার সীমিত করে। ব্রাস (C26000) শক্তি, জারা প্রতিরোধের, এবং কম কাঁচামালের খরচের একটি অনুকূল ভারসাম্য অফার করে, যা এটি সংযোগকারী, টার্মিনাল এবং আলংকারিক শিল্প জিনিসপত্রের জন্য আদর্শ করে তোলে। ফসফর ব্রোঞ্জ (C51000) বসন্তের বৈশিষ্ট্য এবং ক্লান্তি জীবনের সর্বোত্তম সংমিশ্রণ প্রদান করে, প্রতি বছর বিলিয়ন বিলিয়ন বৈদ্যুতিক যোগাযোগের স্প্রিংস এবং ইএমআই শিল্ডিং আঙ্গুলের উপর নির্ভর করে। হাজার হাজার সঙ্গম চক্রের মধ্যে যোগাযোগ শক্তি বজায় রাখার এই খাদটির ক্ষমতা এটিকে সংযোগকারী এবং রিলে সকেটগুলিতে অপরিহার্য করে তোলে।
উপাদান নির্বাচন ফ্যাক্টর
পরিবাহিতা এবং শক্তির বাইরে, নির্বাচন ম্যাট্রিক্সে গঠনযোগ্যতা (R/t অনুপাতের সীমাবদ্ধতা), উচ্চ তাপমাত্রায় চাপ শিথিলকরণ প্রতিরোধ এবং পরবর্তী প্লেটিং বা ঢালাই প্রক্রিয়াগুলির সাথে সামঞ্জস্যতা অন্তর্ভুক্ত করা উচিত। একটি সিপিইউ হিট সিঙ্ক ফিনের জন্য, তাপীয় বিচ্ছিন্নতা এবং সোল্ডারিং এর সহজতা প্রাধান্য পায়; একটি ভারবহন খাঁচা জন্য, চক্রীয় লোডিং এবং তেল সামঞ্জস্যের অধীনে ক্লান্তি শক্তি অগ্রাধিকার নিতে. অ্যাপ্লিকেশানে প্রভাবশালী ব্যর্থতার মোড দিয়ে শুরু করে—বৈদ্যুতিক ওভারহিটিং, যান্ত্রিক ফাটল, বা ক্ষয়—খাদ ক্ষেত্রকে দ্রুত সংকীর্ণ করে এবং অতিরিক্ত-নির্দিষ্টকরণকে বাধা দেয় যা উপাদানের খরচ বাড়ায়।
নকশা এবং উত্পাদন বিবেচনা
এমনকি একটি সর্বোত্তম খাদ পছন্দও ফলন এবং গুণমান সরবরাহ করতে ব্যর্থ হবে যদি অংশ জ্যামিতি শীট ধাতু বিকৃতির মৌলিক বিষয়গুলিকে উপেক্ষা করে। ডিজাইন ইঞ্জিনিয়ার এবং স্ট্যাম্পিং সরবরাহকারীর মধ্যে প্রাথমিক সহযোগিতা টুলিং লিড টাইমকে ছোট করতে পারে এবং ব্যয়বহুল ক্ষেত্রের ব্যর্থতা এড়াতে পারে।
বেন্ড ব্যাসার্ধ এবং স্প্রিংব্যাক
একটি উপাদান পুরুত্বের একটি ন্যূনতম ভিতরের বাঁক ব্যাসার্ধ বেশিরভাগ তামার সংকর ধাতুগুলির জন্য একটি নিরাপদ সূচনা বিন্দু, তবে শক্ত ব্যাসার্ধ অনুগ্রহযোগ্যভাবে শস্যের দিকনির্দেশ সহ অ্যানিলযুক্ত পদার্থগুলিতে সম্ভব। স্প্রিংব্যাক—যে স্থিতিস্থাপক পুনরুদ্ধারের কারণে বাঁকানো কোণটি পাঞ্চ প্রত্যাহার করার পরে খোলা হয়—কে টুল জ্যামিতিতে অবশ্যই ক্ষতিপূরণ দিতে হবে। কপার অ্যালয়গুলি সাধারণত স্টেইনলেস স্টিলের তুলনায় কম স্প্রিংব্যাক প্রদর্শন করে, তবুও ফসফর ব্রোঞ্জের মেজাজের উপর নির্ভর করে 2° থেকে 6° ওভারবেন্ড কোণ প্রয়োজন হতে পারে। সীমিত উপাদান সিমুলেশন ব্যবহার করে স্প্রিংব্যাকের পূর্বাভাস ট্রাইআউট পুনরাবৃত্তি হ্রাস করে এবং কয়েল লট জুড়ে মাত্রিক স্থিতিশীলতা নিশ্চিত করে।
সহনশীলতা এবং যথার্থ নিয়ন্ত্রণ
প্রগতিশীল স্ট্যাম্পিং ক্রিটিক্যাল ফিচারে নিয়মিতভাবে ±0.05 মিমি মাত্রিক সহনশীলতা ধরে রাখতে পারে, ইন-ডাই কয়েনিং বা শেভিং স্টেশনের মাধ্যমে আরও কঠোর সীমা অর্জন করা যায়। গর্তের আকার, পিচের দূরত্ব এবং সমতলতার প্রয়োজনীয়তাগুলি আইএসও 2768-এর মতো শিল্পের মানগুলির বিপরীতে পর্যালোচনা করা উচিত। পাতলা-দেয়ালের তামা বহনকারী খাঁচার জন্য, উদাহরণস্বরূপ, 10 µm এর মধ্যে সামঞ্জস্যপূর্ণ প্রাচীরের বেধ এবং ঘনত্ব বজায় রাখা খাঁচার গতিশীল ভারসাম্য এবং নির্ভুল মোটর অ্যাপ্লিকেশনগুলিতে শব্দের মাত্রা নির্ধারণ করে। ইন-হাউস টুলিং ডিজাইন এবং CNC গ্রাইন্ডিং ক্ষমতা সহ একটি সরবরাহকারী লক্ষ লক্ষ হিটগুলির উপর মাইক্রো-টলারেন্স ধরে রাখতে আরও ভাল অবস্থানে রয়েছে।
সারফেস ফিনিশিং এবং পোস্ট-ট্রিটমেন্ট
অনেকগুলি তামার স্ট্যাম্পিং তৈরি হিসাবে ব্যবহার করা হয়, দেশীয় জারা প্রতিরোধের উপর নির্ভর করে। যখন অতিরিক্ত সুরক্ষা বা সোল্ডারেবিলিটি প্রয়োজন হয়, তখন ইলেক্ট্রোপ্লেটেড টিন, সিলভার বা নিকেল ফিনিসগুলি নির্বাচনী বা সামগ্রিক প্লেটিং প্রক্রিয়া ব্যবহার করে প্রয়োগ করা হয়। প্যাসিভেশন ট্রিটমেন্ট এবং অ্যান্টি-টার্নিশ আবরণগুলি দৃশ্যমান বা কঠোর পরিবেশের জন্য নির্ধারিত পিতলের উপাদানগুলির জন্য সাধারণ। স্ট্যাম্পিং সরবরাহকারীকে তাপীয় শক পরীক্ষার মাধ্যমে প্লেটিং আনুগত্য যাচাই করা উচিত এবং মাইক্রো-সেকশনে আবরণের বেধ পরিমাপ করা উচিত।
কপার স্ট্যাম্পিং অংশগুলির সাধারণ অ্যাপ্লিকেশন
স্ট্যাম্পযুক্ত তামার উপাদানগুলির বহুমুখিতা ন্যানোমিটার-স্কেল চিপ আন্তঃসংযোগ থেকে ভারী-শুল্ক শিল্প সুইচগিয়ার পর্যন্ত শিল্প জুড়ে তাদের উপস্থিতিতে প্রতিফলিত হয়। নিম্নলিখিত উদাহরণগুলি উচ্চ-মূল্যের অ্যাপ্লিকেশনগুলিকে উপস্থাপন করে যেখানে তামার বৈশিষ্ট্যগুলি সরাসরি পণ্যের কার্যকারিতা সক্ষম করে।
বৈদ্যুতিক এবং ইলেকট্রনিক উপাদান
মুদ্রাঙ্কিত আকারে 60% এর বেশি তামার ব্যবহার বৈদ্যুতিক বিতরণ এবং ইলেকট্রনিক আন্তঃসংযোগে শেষ হয়। টার্মিনাল ব্লক, ফিউজ ক্লিপ, গ্রাউন্ড স্ট্র্যাপ এবং ইএমআই/আরএফআই শিল্ড বার্ষিক বিলিয়ন ডলারে উত্পাদিত হয়। ফসফর ব্রোঞ্জ স্ট্যাম্পযুক্ত পরিচিতিগুলি হল মডুলার সংযোগকারী এবং স্মার্ট কার্ড রিডারগুলির মেরুদণ্ড, যেখানে ধারাবাহিক সন্নিবেশ শক্তি এবং দীর্ঘমেয়াদী নির্ভরযোগ্যতা অ-আলোচনাযোগ্য।
স্বয়ংচালিত এবং শিল্প বিয়ারিং
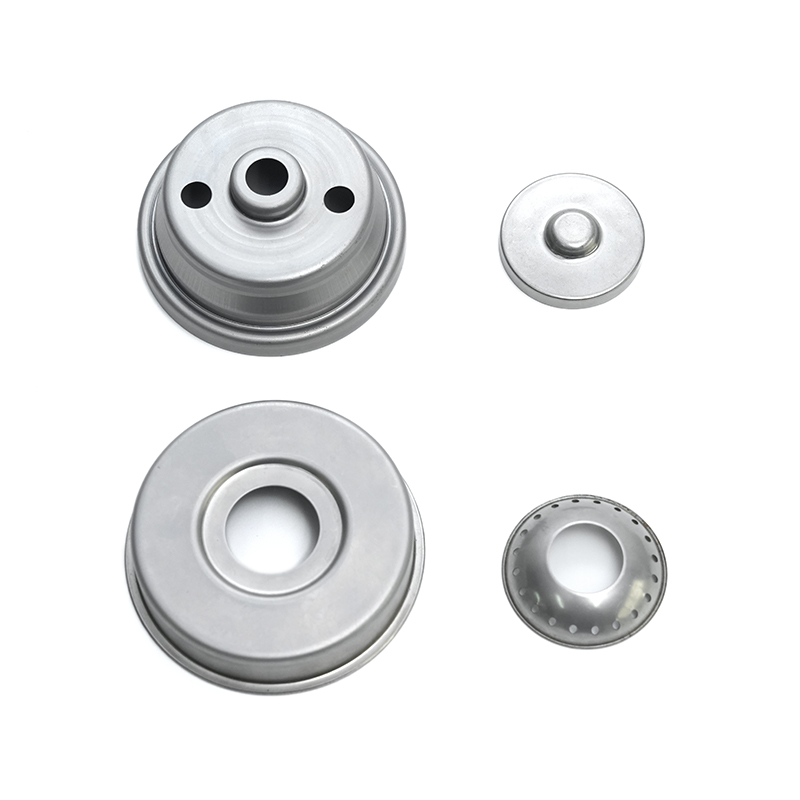
কপার অ্যালয় স্ট্যাম্পিংগুলি ঘূর্ণায়মান সরঞ্জামগুলিতে একটি গুরুত্বপূর্ণ কিন্তু প্রায়শই অদৃশ্য ভূমিকা পালন করে। পাতলা-দেয়ালের তামার ভারবহন খাঁচাগুলি উচ্চ-গতির বৈদ্যুতিক মোটর বিয়ারিংগুলিতে ঘূর্ণায়মান উপাদানগুলি ধরে রাখে, হালকা ওজনের সাথে চমৎকার লুব্রিকেন্ট সামঞ্জস্যের সমন্বয় করে। ব্রাস বিয়ারিং ডাস্ট ক্যাপ এবং সীল ধারক সুনির্দিষ্ট অক্ষীয় অবস্থান বজায় রেখে দূষণ থেকে রক্ষা করে। এই উপাদানগুলিকে কেন্দ্রাতিগ শক্তি, -40 °C থেকে 150 °C পর্যন্ত তাপীয় সাইকেল চালানো এবং বিকৃতি ছাড়াই লক্ষ লক্ষ ঘূর্ণন চক্র সহ্য করতে হবে।
তাপ ব্যবস্থাপনা সমাধান
CPU হিট সিঙ্ক ফিন থেকে পাওয়ার সেমিকন্ডাক্টর বেসপ্লেট পর্যন্ত, স্ট্যাম্প করা তামার অংশগুলি জংশন তাপমাত্রাকে নিরাপদ অপারেটিং সীমার মধ্যে রাখার জন্য প্রয়োজনীয় তাপীয় পথ সরবরাহ করে। স্কাইভড বা স্ট্যাম্পড কপার ফিন অ্যারেগুলি উচ্চ পৃষ্ঠের ক্ষেত্রফল এবং নিম্ন বায়ু-পার্শ্বের চাপ ড্রপ অফার করে, সার্ভার কুলিংয়ের ক্ষেত্রে গুরুত্বপূর্ণ। জটিল পাখনার জ্যামিতিগুলি স্ট্যাম্প করার ক্ষমতা এবং তারপরে তাপ পাইপের উপর সেগুলিকে সোল্ডার বা ব্রেজ করার ক্ষমতা একটি উপযুক্ত স্ট্যাম্পিং সরবরাহকারী সমন্বয় করতে পারে এমন পরিপূরক প্রক্রিয়াগুলির পরিসর প্রদর্শন করে।
সোর্সিং কপার স্ট্যাম্পিং পার্টস: একটি ক্রেতার চেকলিস্ট
একটি সু-প্রস্তুত RFQ প্যাকেজ উদ্ধৃতি নির্ভুলতাকে ত্বরান্বিত করে এবং টুলিং বিনিয়োগ করার আগে একজন সরবরাহকারীর প্রযুক্তিগত গভীরতা প্রকাশ করে। নিম্নলিখিত বিভাগগুলি কি তথ্য সংকলন করতে হবে এবং কীভাবে উত্পাদন দক্ষতা মূল্যায়ন করতে হবে তার রূপরেখা দেয়৷
একটি উদ্ধৃতি অনুরোধ করার আগে কি প্রস্তুত করতে হবে
- বিস্তারিত 2D অঙ্কন এবং 3D CAD মডেল: সমস্ত সমালোচনামূলক মাত্রা, সহনশীলতা এবং ডেটাম রেফারেন্স অন্তর্ভুক্ত করুন।
- উপাদান স্পেসিফিকেশন: খাদ গ্রেড, মেজাজ (যেমন, H02, H04), এবং কোনো পছন্দের সরবরাহকারী সার্টিফিকেশন।
- বার্ষিক ভলিউম এবং ডেলিভারি ক্যাডেন্স: অংশটি একটি স্থির-চালিত আইটেম বা স্পাইকি প্রকল্প-ভিত্তিক চাহিদা কিনা তা পরিমাপ করুন।
- সারফেস ফিনিস প্রয়োজনীয়তা: খালি তামা গ্রহণযোগ্য কিনা বা কলাই, নিষ্ক্রিয়করণ, বা পরিষ্কারের অবশিষ্টাংশের সীমা প্রযোজ্য কিনা তা নির্দিষ্ট করুন।
- আবেদন পরিবেশ: অপারেটিং তাপমাত্রা পরিসীমা, রাসায়নিকের সংস্পর্শ এবং সঙ্গমের অংশ উপাদানগুলি সুপ্ত ঝুঁকি প্রকাশ করে যা উপাদান এবং প্রলেপ পছন্দকে প্রভাবিত করে।
গুণমান যাচাইকরণ এবং সার্টিফিকেশন
একটি উপযুক্ত কপার স্ট্যাম্পিং সরবরাহকারী প্রক্রিয়া ক্ষমতা সূচকের মাধ্যমে পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ প্রদর্শন করবে (গুরুত্বপূর্ণ বৈশিষ্ট্যের জন্য Cpk ≥ 1.33) এবং একটি ISO 9001-প্রত্যয়িত মান ব্যবস্থাপনা সিস্টেম বজায় রাখবে। স্বয়ংচালিত-গ্রেড সুরক্ষা উপাদানগুলির জন্য, IATF 16949 সার্টিফিকেশন ত্রুটি প্রতিরোধ এবং সনাক্তযোগ্যতার একটি অতিরিক্ত স্তর যুক্ত করে। ইনকামিং ম্যাটেরিয়াল সার্টিফিকেটগুলি ASTM B152 বা সমতুল্যের সাথে সম্মতি দেখাতে হবে এবং মিলের কাছে ফিরে আসা অনেকটাই আদর্শ প্রত্যাশা। সম্পূর্ণ মাত্রিক বিন্যাস, পরিবাহিতা পরিমাপ এবং স্ট্যাম্পযুক্ত প্রান্তগুলির মাইক্রোগ্রাফিক ক্রস-সেকশন সম্বলিত প্রথম-নিবন্ধ পরিদর্শন প্রতিবেদনগুলি প্রক্রিয়া পরিপক্কতার বস্তুনিষ্ঠ প্রমাণ প্রদান করে।
সরবরাহকারীর ক্ষমতা মূল্যায়ন
প্রতি টুকরা মূল্যের বাইরে, ইন-হাউস টুলিং ডিজাইন এবং উত্পাদনের প্রস্থ মূল্যায়ন করুন, প্রেস টনেজ পরিসীমা (সাধারণত কপার স্ট্যাম্পিংয়ের জন্য 25 থেকে 400 টন), এবং সেকেন্ডারি অপারেশন যেমন ট্যাপিং, রিভেটিং বা স্বয়ংক্রিয় অপটিক্যাল পরিদর্শন। একটি সরবরাহকারী যেটি তার নিজস্ব প্রগতিশীল ডিজাইন করে এবং একটি টুল ইতিহাসের ডাটাবেস রক্ষণাবেক্ষণ করে ডিজাইন পরিবর্তনের জন্য দ্রুত প্রতিক্রিয়া জানাতে পারে এবং সক্রিয়ভাবে টুল রক্ষণাবেক্ষণের সময়সূচী করতে পারে। পাতলা-দেয়ালের তামার ভারবহন খাঁচা, জটিল তাপ সিঙ্কের পাখনা, বা ক্রমাগত ফসফর ব্রোঞ্জের যোগাযোগের স্ট্রিপ তৈরিতে নথিভুক্ত অভিজ্ঞতার সন্ধান করুন—এই অ্যাপ্লিকেশনগুলির জন্য গভীর উপাদান জ্ঞান এবং প্রক্রিয়া নিয়ন্ত্রণের প্রয়োজন যা জেনেরিক স্ট্যাম্পিং হাউসগুলিতে নেই।
যথার্থ কপার স্ট্যাম্পিং পদার্থ বিজ্ঞান, টুল ইঞ্জিনিয়ারিং এবং ভলিউম ম্যানুফ্যাকচারিং অর্থনীতির সংযোগস্থলে বসে। প্রভাবশালী কার্যকরী প্রয়োজনীয়তার স্পেসিফিকেশন অ্যাঙ্করিং করে এবং সরবরাহকারীদের বিশদ প্রক্রিয়ার প্রশ্নগুলি তাড়াতাড়ি জিজ্ঞাসা করে, ইঞ্জিনিয়ারিং এবং প্রকিউরমেন্ট দলগুলি এমন উপাদানগুলিকে সুরক্ষিত করতে পারে যা লুকানো খরচ প্রিমিয়াম ছাড়াই পারফরম্যান্স লক্ষ্য পূরণ করে। সর্বোত্তম কপার স্ট্যাম্পিং ফলাফলগুলি ডিজাইন-উৎপাদন অংশীদারিত্ব থেকে আসে যেখানে সরবরাহকারীর উপাদান এবং টুলিং দক্ষতা ধারণার পর্যায় থেকে নিযুক্ত থাকে৷